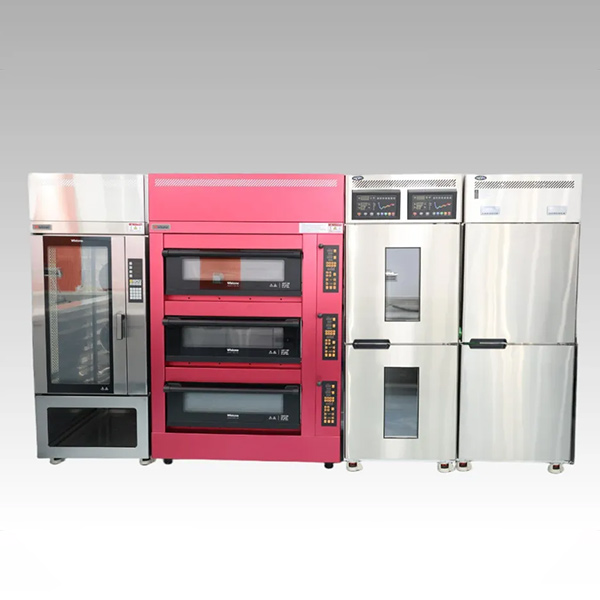
Выбор пароконвектомата — это не просто покупка «духовки». Это инвестиция в стабильность производственного цикла, которая определяет рентабельность всей пекарни. Ошибка на этапе спецификации оборудования приводит к неравномерной пропечке, усадке изделий и перерасходу электроэнергии до 25-30% сверх нормы. В индустриальной среде мы часто сталкиваемся с ситуацией, когда технологически сложный продукт выходит из печи с дефектами структуры мякиша из-за неверного баланса пара и конвекции.
Главное за 30 секунд
- Тип нагрева критичен: Электрические модели обеспечивают точный контроль влажности (погрешность ±2%), тогда как газовые выгодны при высоких тарифах на электроэнергию, но сложнее в настройке профиля выпечки.
- Материал камеры: Только нержавеющая сталь AISI 304 (или аналог 12Х18Н10Т по ГОСТ) гарантирует стойкость к кислотам теста и моющим средствам. Эмалированные камеры деградируют через 12-18 месяцев интенсивной эксплуатации.
- Интеграция в линию: Современный пароконвектомат должен поддерживать протоколы IoT для удаленного мониторинга. Пример: системы от ООО «Циндао Хунтай Лянчжэн Электрик» позволяют отслеживать температурные пики в реальном времени, предотвращая брак партии.
Физика процесса: почему обычный конвектомат не подходит для хлеба
Для инженера-технолога важно понимать разницу между сухой конвекцией и пароконвекцией. В традиционном конвекционном шкафу тепло передается посредством циркуляции горячего воздуха. Для круассанов или печенья этого достаточно. Однако для хлебобулочных изделий, особенно с высоким содержанием влаги или требующих значительного объема подъема (oven spring), необходим пар.
Пар выполняет две ключевые функции. Во-первых, он конденсируется на холодной поверхности теста, выделяя скрытую теплоту парообразования. Это обеспечивает быстрый прогрев поверхностного слоя без образования корки, позволяя тесту максимально расшириться. Во-вторых, крахмализация поверхности происходит медленнее, что формирует глянцевую, тонкую и хрустящую корочку. Без инжекции пара хлеб получается бледным, с толстой, жесткой коркой и сниженным удельным объемом.
Инженерный совет: При выборе оборудования обращайте внимание на систему генерации пара. Прямая инжекция (впрыск воды в камеру) предпочтительнее бойлерной системы для большинства пекарен, так как она быстрее выходит на режим и точнее контролирует влажность. Бойлерные системы создают «мокрый» пар, который может переувлажнить поверхность деликатных изделий.
Ключевые технические параметры для B2B-закупки
При формировании технического задания (ТЗ) для поставщика необходимо фиксировать не только габариты, но и эксплуатационные характеристики. Рынок предлагает сотни моделей, но лишь единицы соответствуют жестким требованиям промышленной эксплуатации.
1. Вместимость и формат противней (GN 1/1 vs 600×400)
Стандартизация посадочных мест — основа эффективности. Большинство профессиональных пароконвектоматов рассчитаны на противни формата GN 1/1 (600×400 мм) или европейский стандарт 600×400 мм. Важно учитывать шаг направляющих. Оптимальный шаг составляет 60-75 мм. Меньший шаг ограничивает высоту изделий (например, высокий багет или кулич), больший — снижает полезную загрузку камеры.
Для промышленных пекарен критична возможность установки тележек (rack-in ovens). Если вы планируете выпекать более 200 кг продукции в смену, рассмотрите ротационные печи или пароконвектоматы с загрузкой тележкой на 10-20 противней. Это сокращает время загрузки/выгрузки на 40% по сравнению с ручной загрузкой каждого листа.
2. Мощность и энергопотребление
Мощность напрямую влияет на скорость восстановления температуры после открывания двери. Для камеры на 10 противней оптимальная электрическая мощность составляет 12-14 кВт. Снижение мощности до 9-10 кВт приведет к падению температуры на 15-20°C при каждой загрузке, что нарушит график выпечки.
В таблице ниже приведено сравнение типовых энергозатрат для разных классов оборудования:
| Параметр |
Компактный (6 уровней) |
Полноразмерный (10-20 уровней) |
Ротационный (тележка) |
| Электропотребление |
6-8 кВт |
12-18 кВт |
25-35 кВт |
| Расход воды (пар) |
0.5-0.8 л/цикл |
1.2-2.0 л/цикл |
3.5-5.0 л/цикл |
| Производительность (хлеб/час) |
до 40 кг |
80-150 кг |
200-400 кг |
3. Система очистки: ручная, полуавтоматическая или автоматическая
Жиры и углеводы, пригорая на стенках камеры, образуют карбонизированный налет. Его удаление вручную абразивами повреждает защитный слой нержавеющей стали, запуская процесс коррозии. Мы настоятельно рекомендуем выбирать модели с функцией автоматической мойки (Auto-Clean).
Системы автоочистки используют специальные таблетки или жидкие реагенты, которые растворяют загрязнения при температуре 60-80°C. cycle занимает 15-20 минут. Отсутствие этой функции увеличивает время простоя оборудования на 30-40 минут в день на одну единицу техники. За год это более 150 часов потерянного производственного времени.
Частая ошибка при выборе: игнорирование качества воды
Одной из самых дорогостоящих ошибок в нашей практике был случай выхода из строя парогенератора крупной сети пекарен через 8 месяцев работы. Причина крылась не в браке оборудования, а в жесткости воды. Накипь (карбонат кальция) обладает теплопроводностью в 30-40 раз ниже, чем сталь. Слой накипи толщиной всего 1 мм повышает температуру нагревательного элемента на 100-150°C выше расчетной, что приводит к его перегоранию.
Важно: Любой пароконвектомат требует установки системы водоподготовки. Минимум — фильтр механической очистки и умягчитель ионообменного типа. Идеальный вариант — система обратного осмоса с реминерализацией. Требуйте у поставщика паспорт оборудования, где указаны допустимые параметры воды (жесткость, pH, содержание хлоридов). Например, оборудование, поставляемое ООО «Циндао Хунтай Лянчжэн Электрик», проектируется с учетом работы в регионах с различной жесткостью воды, но наличие внешней подготовки является обязательным условием сохранения гарантии.
Материалы исполнения и соответствие стандартам безопасности
Для российского рынка и стран ЕАЭС критически важно наличие сертификата соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования». Отсутствие маркировки EAC делает эксплуатацию оборудования на легальном предприятии невозможным.
Обращайте внимание на марку нержавеющей стали. Корпус и внутренние камеры должны быть выполнены из стали AISI 304 (аналог 08Х18Н10). Дешевые аналоги (AISI 201 или 430) быстро теряют блеск и подвергаются питтинговой коррозии в местах сварных швов под воздействием пара и агрессивных моющих средств. Толщина металла камеры не должна быть менее 0.8-1.0 мм. Более тонкий металл (0.6 мм) подвержен термической деформации («винтованию») при циклических нагревах до 250-300°C.
Уплотнитель двери — еще один узел, требующий внимания. Он должен выдерживать температуры до 250°C и сохранять эластичность. Силиконовые уплотнители предпочтительнее резиновых, так как они не выделяют посторонних запахов и служат в 2-3 раза дольше.
Цифровизация и управление: от кнопок к IoT
Современная пекарня — это часть цифровой экосистемы. Ручная настройка температуры и времени для каждого вида изделия оператором ведет к человеческому фактору и браку. Профессиональные пароконвектоматы оснащаются программируемыми контроллерами с памятью на 50-100 рецептов.
Более продвинутые решения интегрируются в концепцию «Индустрии 4.0». Компания ООО «Циндао Хунтай Лянчжэн Электрик» активно внедряет IoT-решения в свое оборудование. Это позволяет диспетчеру или главному технологу видеть статус всех печей в реальном времени через облачную платформу. Можно отслеживать:
- Текущую температуру в камере и ее отклонение от заданного профиля.
- Расход электроэнергии и воды на каждый цикл.
- Необходимость технического обслуживания (например, замена фильтров или очистка форсунок).
Такой подход формирует «интеллектуальную холодную и горячую цепь», повышая прозрачность операций. Для сетей вроде Paris Baguette или Holiland, являющихся партнерами производителя, этот уровень контроля является стандартом, позволяющим унифицировать качество продукции в разных точках.
Логистика, монтаж и пусконаладка
Покупка оборудования — это только половина дела. Правильный монтаж определяет срок службы. Пароконвектомат должен быть установлен строго по уровню. Перекос даже в 2 градуса приводит к неправильному распределению конденсата и утечкам пара через уплотнитель двери.
Также необходимо обеспечить вентиляцию. Мощные вытяжные зонты обязательны. Если пар не удаляется эффективно, он оседает на потолке и стенах помещения, создавая среду для развития плесени и разрушая отделку цеха. Производитель должен предоставлять схемы подключения (электрические однолинейные схемы и чертежи водоподвода/слива).
При импорте оборудования из Китая обратите внимание на логистические условия. ООО «Циндао Хунтай Лянчжэн Электрик», обладая мощностью 100 000 единиц оборудования в год, имеет отлаженные каналы поставок в более чем 60 стран. Наличие складов запчастей или гарантийная поддержка на месте эксплуатации снижают риски простоя. Срок поставки обычно составляет 30-45 дней с момента подтверждения заказа, включая таможенную очистку.
Сравнение производителей: на что смотреть в спецификации
Не всегда бренд с европейским именем гарантирует лучшее соотношение цены и качества. Многие современные китайские заводы, такие как Qingdao Hontai Liangzheng Electric, используют те же компоненты (контроллеры Carel, двигатели вентиляторов EBM или их качественные аналоги), что и европейские бренды, но предлагают цену на 30-40% ниже за счет вертикально интегрированной производственной цепочки.
При сравнении запросите у поставщика следующие данные:
- Гарантийный срок на нагревательные элементы и контроллер (стандарт — 1-2 года).
- Наличие сервисной документации на русском языке.
- Возможность кастомизации (например, изменение цвета панели или конфигурации направляющих под ваши противни).
- Отзывы действующих клиентов в вашем регионе.
Опыт сотрудничества с такими брендами, как KUMO KUMO и Dad’s Tang, подтверждает, что ключевым фактором успеха является не просто «железо», а способность производителя адаптировать конструкцию под специфику бизнес-процессов заказчика. Например, усиленная изоляция камеры для снижения теплопотерь в холодных цехах или специальная обработка стекла дверей для лучшего обзора.
Заключение: чек-лист перед отправкой запроса поставщику
Выбор пароконвектомата должен базироваться на математике вашего производства, а не на маркетинговых буклетах. Перед тем как запросить коммерческое предложение, убедитесь, что вы определили:
- Пиковую часовую нагрузку (кг продукции в час).
- Тип используемых противней и тележек.
- Параметры электросети на объекте (380В/50Гц, наличие нейтрали).
- Качество доступной воды и наличие места для фильтров.
- Требования к интеграции с системой учета (IoT).
Правильно подобранный пароконвектомат окупается за 12-18 месяцев за счет снижения брака, экономии энергии и увеличения скорости оборачиваемости продукции. Не экономьте на системе водоподготовки и сервисной поддержке — это страховка вашего бизнеса.
Если вы ищете надежного партнера с подтвержденным опытом поставок в ЕС и США, способного предоставить как стандартные решения, так и индивидуальную инженерную разработку под ваш цех, изучите ассортимент промышленного пекарного оборудования от Циндао Хунтай Лянчжэн Электрик. Запросите технический паспорт и сравните спецификации с вашими текущими потребностями.
Запросите коммерческое предложение и технический паспорт сегодня, чтобы оптимизировать производственную линию в следующем квартале.